
Ang magnetic STEM block set na may malinaw at makukulay na naka-print na detalye na nakatatagal sa magaspang na laro at mga magnet na perpektong tumutugma bawat pagkakataon ay nangangailangan ng dalawang magkaibang kakayahan sa iisang pabrika: napakatumpak na pad printing para sa dekorasyon at mahigpit na kontroladong assembly para sa seguridad ng magnet. Tinatalakay ng artikulong ito ang parehong proseso sa pagawaan ng Chinese OEM — mula pagsusuri ng CAD at paggawa ng hulma hanggang sa pag-aayos ng pad printing at ultrasonic na pagdudugtong ng magnet — upang maitakda mo nang tama ang proyekto, maunawaan kung saan nakapokus ang gastos at oras, at maiwasan ang depektong nagdudulot ng recall.
Mga Pangunahing Takeaway
- Pad printing ang karaniwang proseso sa multi-color at high-precision artwork sa kurbado o di-pantay na laruan, gaya ng blocks at mukha ng manika, na nagpapanatiling malinaw ang mata at logo kahit mabilis ang cycle.
- Kailangan ng hiwalay na production line sa pagbuo ng magnetic STEM blocks upang kontrolin ang polarity, lalim ng pagkakapasok, at ultrasonic o solvent bonding, at maiwasang kumalas ang magnet—isang seryosong panganib sa kaligtasan at kalidad.
- Karaniwang kasama sa custom OEM tooling ng bagong magnetic-block set ang injection mold ng ABS housing at pad-printing cliché plate. Mula 1,000–3,000 yunit ang MOQ sa buong custom-branded run, ayon sa komplikasyon ng bahagi at kulay ng dekorasyon.
- Makatotohanang 35–50 araw mula sa pinal na aprubadong disenyo hanggang FOB shipment ang bagong magnetic-block project, kasama ang hulmahan, first-article sample, decoration proof at assembly QC.
- Dapat isama sa disenyo ang international safety standard na ASTM F963, EN71 at EN62115 para sa magnetic toy, hindi huling checklist lamang; mahalaga ang magnet-security test at small-parts warning.
Paano Ginagawa ang Pad-Printed na Magnetic STEM Block nang Hakbang-hakbang?
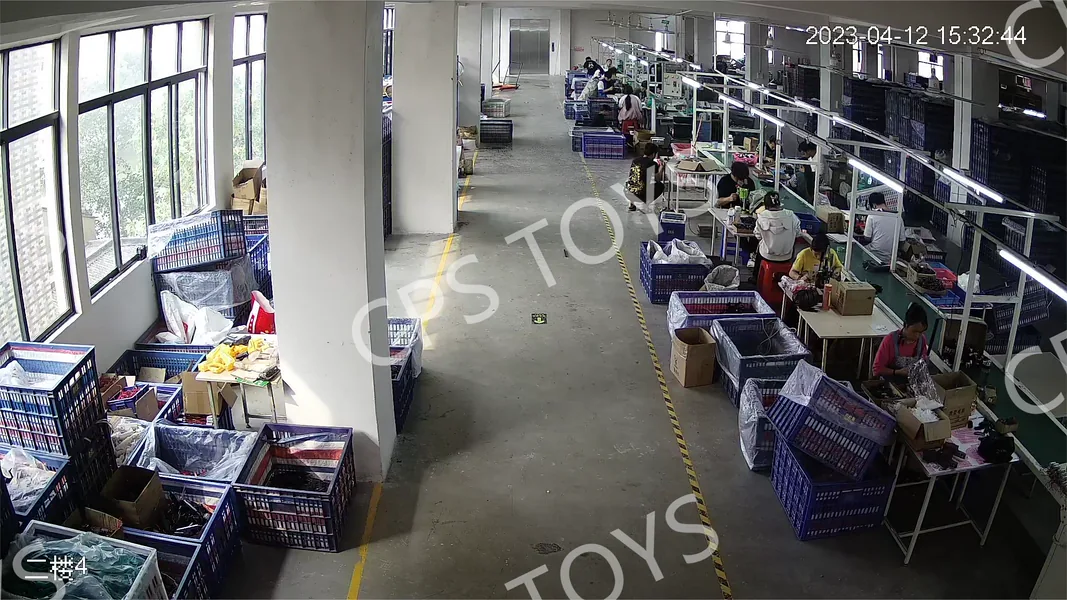
Dumaraan ang magnetic block na may pad printing sa siyam na sunod-sunod na yugto sa karaniwang linya ng OEM sa Chenghai. Pinaparami ng paglaktaw o pagmamadali sa anumang yugto ang defect rate sa kasunod na proseso.
Pagsusuri ng Disenyo at Engineering. Magpadala kayo ng sangguniang disenyo, 3D file (mas gusto ang STEP o IGES) at listahan ng materyal. Sinusuri ng engineering team ng pabrika ang kapal ng mga dingding, mga anggulo para sa pag-alis sa hulma, mga undercut, at — na mahalaga sa mga magnetic block — ang hugis ng puwang ng magnet at oryentasyon ng mga polo. Kung may mga panloob na rib ang disenyo upang ikulong ang magnet at ibabaw para sa ultrasonic welding, isinasapinal na iyon ngayon. Para sa pad printing, tinutukoy nila kung ilang kulay ang kailangan ng dekorasyon at kung may disenyong tumatawid sa mga dugtungan ng hulma o malalalim na uka na nangangailangan ng silicone pad na may pasadyang hugis.
Prototype at First-article Sample. Bago steel cutting, karaniwang may 3D-print o CNC sample para sa block fit, magnet pull at paunang puwesto ng kulay. Hindi pang-production ang mga ito ngunit natutukoy ang humigit-kumulang 80% ng design error. Madalas ginagaya sa yugtong ito ang pad printing gamit ang UV inkjet o decal — naghihintay ang tunay na proofing ng pad print hanggang may mga bahaging hinulma na.
Paggawa ng Injection Mold. Sa anim-na-pirasong magnetic block na may 4–6 natatanging bahagi, asahan ang 4–6 hulma, single-cavity o family ayon sa dami. Karaniwan sa ABS ang pamantayang bakal ng hulma (P20 o 718H); makatwiran ang pinatigas na bakal para sa mas malaking dami. Oras ng paggawa ng hulma: 20–30 araw sa simpleng block mold, mas mahaba sa may slide o collapsible core. Eksakto ang pagkakagawa sa puwang ng magnet upang kapantay ito ng ibabaw at hindi lumuwag matapos idikit.
Paghahanda ng Cliché Plate para sa Pad Printing. Kailangan ng bawat kulay sa artwork mo ang sarili nitong etched steel cliché plate. Maaaring mangailangan ng 3–4 plate ang mukha na maraming kulay — halimbawa, mata, bibig at pamumula ng pisngi ng tauhan. Gumagamit ang pabrika ng laser engraver upang iukit sa tamang lalim ang disenyo sa plato, saka gumagawa ng proof ng bawat kulay sa mismong mga hinulmang bahagi. Inaayos ang registration upang tumugma ang mga layer sa loob ng ±0.1 mm. Kapag aprubado, magiging bahagi ng production tooling ng proyekto ninyo ang mga plate.
Injection molding. Pinatutuyo ang mga butil ng ABS, inilalagay sa injection molding machine, at ini-inject sa cavity ng molde sa kontroladong temperatura at presyon. Maaaring ang Cycle Time para sa Maliit na Block Part ay 15–25 segundo. Inaalis ang sobrang materyales sa mga pasukan ng injection, at sinusuri ng inspektor ng QC ang kulang na hulma, paglubog ng ibabaw, sobrang plastik sa dugtungan, at katumpakan ng sukat sa mismong press. Sinusuri ang Bulsa ng Magnet Gamit ang Go/no-go Gauge.
Paglalagay at Pagdikit ng Magnet. Dapat tama ang polarity ng pagkakabit ng magnet — kung tumutulak ang isang mukha ng bloke na dapat humihila, apektado ang buong set. Inaayos ng Jig o Awtomatikong Feeder ang Direksyon ng Bawat Magnet Bago Ipasok. Pagkatapos ay ikinakabit nang ligtas ang magnet sa pamamagitan ng ultrasonic welding (natutunaw ang isang singsing na plastik sa ibabaw ng magnet) o pagdidikit gamit ang solvent. Nagdaragdag ang Ilang Pabrika ng Isang Patak ng Cyanoacrylate Bilang Pangalawang Lock. Pagkatapos, bawat block ay sumasailalim sa manual pull test o magnet-security tester. Panganib ng Pag-recall ang Maluwag na Magnet, Hindi Simpleng Depekto sa Itsura.
Dekorasyon Gamit ang Pad Printing. Kinukuha ng pad printer ang tinta mula sa nakaukit na cliché plate gamit ang malambot na pad na silicone at inililipat ito sa ibabaw ng bloke. Umaayon ang pad sa bahagyang kurba, kaya mas mahusay ito kaysa screen printing sa mga mukhang may kurba ng laruan. Gumagamit ng umiikot na indexing table o linear shuttle ang mga trabahong maraming kulay — isang kulay ang inililimbag sa bawat puwesto bago lumipat ang piyesa sa susunod. Pinatitigas ng UV o Init ang Ink sa Pagitan ng mga Istasyon. Cycle Time Bawat Piyesa: 3–8 segundo bawat kulay. Regular na sinusuri ng inspektor ng QC sa linya ng produksyon ang pagkalat ng tinta, hindi pagtapat ng imprenta, at kapit ng tinta gamit ang tape test.
Assembly at Pag-pack ng Accessory. Kung may baseplate, gulong o axle piece ang set, isinasama-sama ang mga ito sa kit. May mga pabrikang gumagamit ng bahagyang awtomatikong linya sa pagbibilang at pagsasako; ang iba ay mano-manong bumubuo ng kit na may checklist sa bawat puwesto. Dobleng sinusuri ang polarity ng mga magnet gamit ang simpleng jig — idinidikit ng operator ang bawat bloke sa sangguniang magnet at tinitiyak ang paghila.
Panghuling QC at Pagsusuri ng Kaligtasan. Kumukuha ng sample ng tapos na produkto ayon sa AQL 2.5 o mas mahigpit at isinasailalim sa mga pagsubok: drop test, torque test sa nakadugtong na magnet, tension test, small-parts cylinder at — para sa magnetic toy — magnetic flux index test na hinihingi ng EN71 at ASTM F963. Gumagawa ang pabrika ng ulat ng batch test na maidaragdag ninyo sa teknikal na file para sa CE o dokumentasyong CPC.
Packaging at Shipping. Iniimpake ang mga bloke sa kahong may kulay o blister card ng iyong tatak, madalas kasama ang pahina ng tagubilin na may mga ideya sa pagbuo. Naglalagay ang pabrika ng barcode, warning label at country-of-origin mark ayon sa spec ninyo. Inilalagay sa Pallet ang Karton, at ang Kargamento ay FOB Shantou o Shenzhen, Karaniwan 25–35 araw matapos aprubahan ang mold para sa unang produksyon.
Anong Tooling at Mold ang Kailangan Ko para sa Custom Magnetic-Block Set?
Tooling ang pinakamalaking paunang puhunan sa proyektong magnetic block na OEM at pangunahing dahilan ng pinakamahabang paghihintay. Dalawang kategorya ang binabayaran mo: injection mold para sa mga bahaging plastik at cliché plate ng pad printing para sa dekorasyon.
Mga molde para sa injection molding. Karaniwang 20–25 araw ang single-cavity mold para sa simpleng bloke (walang undercut at gumagalaw na slide). Kung may anim na natatanging hugis ng bloke ang set, anim na hulma ang kailangan, bagaman maaaring pagsaluhan ng ilang hugis ang family mold kung sapat ang dami. Nag-iiba ang gastos sa molde ayon sa laki at pagiging masalimuot — mas mura ang maliit na molde ng bloke kaysa sa masalimuot na baseplate na maraming slide at hot runner system. Mahalaga ang bakal: sapat ang P20 (pre-hardened) hanggang 300,000–500,000 shots; mas matagal sa milyon ang hardened H13.
Cliché Plates para sa Pad Printing. Kailangan ng Laser-etched na Steel Plate ang Bawat Kulay sa Artwork Mo. Kailangan ng Apat na Plate ang Disenyong Mukha na Apat ang Kulay. Medyo mura ang bawat plato, ngunit para lamang ang mga ito sa iyong disenyo at hindi magagamit muli para sa iba. Inaabot ng 1–2 araw bawat kulay ang paghahanda ng plate kapag pinal na ang file ng disenyo.
Pagmamay-ari ng molde. Standard OEM terms: Ikaw ang nagbabayad ng tooling at nagmamay-ari ng molde. Dapat malinaw itong nakasaad sa kontrata, at dapat may marka ng pangalan ng iyong kumpanya o natatanging ID ang mga molde. Kung lilipat kayo ng pabrika, may karapatan kayong bawiin ang mga ito — bagaman sa aktuwal, nakasalalay ang paglilipat sa kung kasya ang mga hulma sa partikular na mga makinang injection molding ng bagong pabrika. Laging Kumpirmahin ang Pagkakatugma ng Sukat ng Platen Bago Ilipat ang Hulmahan.
Anong mga Pagsuri ng Kontrol sa Kalidad ang Pumipigil sa Lumuwag na Magnet at Depekto sa Print?
May Kontrol sa Kalidad sa bawat yugto ng STEM block, hindi sa dulo lang, dahil recall ang maluwag na magnet, hindi isyu sa hitsura.
Inspeksyon ng Papasok na Materyal. Sinusuri ang melt-flow index at color consistency ng ABS resin ayon sa masterbatch standard. Sinusuri ang flux density at coating ng magnet (dapat buo ang nickel-copper-nickel na plating — kakalawangin at maglalabas ng matutulis na piraso ang bakbak na magnet). Bineripika ang pad ink sa kapit sa ABS at EN71 Bahagi 3 (metal) at soluble-element limit ng ASTM F963.
In-process QC Habang Naghuhulma. Tuwing 1–2 oras, kumukuha ang QC inspector ng mga nahulmang piyesa at sinusukat ang mahahalagang dimensiyon gamit ang caliper, tinitiyak ang lalim ng puwang ng magnet gamit ang go/no-go gauge, at mabilis na sinusuri kung may sobrang plastik, lubog o marka ng pagkasunog. Kung Multi-cavity ang Mold, Sinusuri Nila ang Lahat ng Cavity. Sinusubaybayan ng parameter log ang injection pressure, temperature at cycle time upang maagang makita ang paglihis.
Pagsusuri ng Pagkakakabit ng Magnet Matapos Idikit. Pagkatapos ng ultrasonic welding o pagdudugtong gamit ang solvent, 100% ng mga bloke ang sumasailalim sa manwal na pagsubok sa paghila gamit ang naka-calibrate na panukat ng puwersa, o sa awtomatikong tester na naglalapat ng itinakdang puwersa sa paghila at nagmamarka sa anumang blokeng gumagalaw ang magnet. Ito ang Pinakamahalagang QC Checkpoint sa Linya ng Produksyon. May mga pabrika ring nagsusuri ng random na sample sa paghila hanggang masira upang matiyak ang sukdulang lakas ng pagkakadikit.
QC sa Pad-printing. Sinusuri sa linya ang katumpakan ng registration (mga saping tugma sa ±0.1 mm), kapal ng kulay ng tinta at linaw ng detalye tulad ng mata o teksto. Nagsasagawa sa sample bawat 30 minuto ng tape test: idinidikit ang 3M 600 tape sa printed area at biglang hinahatak. Palatandaan ng curing o ink-adhesion problem ang pag-angat ng tinta at dapat agad itama.
Para sa mga laruang may magnet, pagkasunduan ang pagpili ng sampol ng tapos na produkto at hilingin sa laboratoryo na tukuyin ang naaangkop na mga kinakailangan sa pagbagsak, pagpihit, maliliit na piyesa at magnet para sa nilalayong edad at merkadong patutunguhan. Gamitin ang itinakdang paraan, kagamitan at limitasyon sa pagtanggap sa halip na iisang pangkalahatang listahan ng pagsusuri.
Opsyon ng Inspeksyon ng Third Party. Maaari kang kumuha ng independiyenteng laboratoryo (SGS, Bureau Veritas, Intertek) upang magsagawa ng inspeksyon sa lugar bago ipadala. Dapat ikabahala ang factory na tumututol sa third-party inspection.
Buod ng Proseso: Timeline ng Magnetic STEM Block OEM
| Pagsusuri ng disenyo at engineering | 3–5 araw; sinusuri ng pabrika ang CAD, direksyon ng magnet, parting line at posibilidad ng dekorasyon |
|---|---|
| Prototype (3D-printed/CNC) | 5–7 araw; mga gumaganang sample para aprubahan ng mamimili ang pagkakatugma at pakiramdam sa paggamit |
| Paggawa ng amag na iniksyon | 20–30 araw bawat hulmahan; maaaring gumawa ng maraming hulmahan nang sabay kung kaya ng kapasidad. |
| Pad-printing cliché plates | 1–2 araw bawat kulay matapos i-lock ang artwork; punto ng QC: proofing ng pagkakatapat ng imprenta. |
| Mga Injection Sample ng Unang Gawang Piyesa | 3–5 araw pagkatapos ng pagsubok ng hulma na T1; pagsusuri sa kalidad: sukat ng piyesa at gauge ng puwang para sa magnet |
| Paggawa ng Proof ng Pad Printing sa Hinulmang Piyesa | 2–3 days; QC point: pagsusuri ng tape adhesion, pagtutugma ng kulay, katumpakan ng registration |
| Maramihang produksyon (paghulma + pagdidikit + pag-print) | 10–15 araw para sa karaniwang 3,000-unit OEM order; in-process QC sa bawat istasyon |
| Assembly, kitting, packaging | 3–5 araw; mga punto sa QC: pagsusuri ng polarity, pull test ng magnet, silindro para sa maliliit na bahagi |
| Audit ng Tapos na Produkto at Pagpapadala | 2–3 araw; AQL 2.5 inspeksyon; FOB Shantou/Shenzhen |
Bakit Pad Printing ang Standard sa Pagdedekorasyon ng Kurbadong Ibabaw ng Laruan?
Inililipat ng pad printing ang tinta mula sa nakaukit na platong bakal (cliché) patungo sa piyesa gamit ang malambot na silicone pad na umaayon sa hindi pantay na ibabaw. Kaya ito ang pangunahing paraan para sa malinaw at maraming-kulay na disenyo sa kurbado o lubog na plastik ng laruan na hindi kaya ng screen printing at hot stamping.
Bihirang Ganap na Patag ang Ibabaw ng Magnetic Blocks. May nakaangat na gilid, nakalubog na gitna o bahagyang draft angle ang mga ito mula sa molding. Hindi maaabot ng matigas na screen-printing squeegee ang mga lubog na bahagi; naaabot iyon ng silicone pad. Gumagamit ng carousel o linear indexer ang disenyong maraming kulay, na may pad-printing head sa bawat puwesto; nakapirmi ang piyesa upang eksakto ang pagtapat ng imprenta. Ang pagpapatuyo sa pagitan ng mga kulay ay ginagawa sa karaniwang paligid sa pamamagitan ng pagsingaw o gamit ang UV curing; mas pinipili ngayon ang UV dahil inaalis nito ang pabagu-bagong pagsingaw ng solvent at pinabibilis ang takbo ng linya.
Mga salik sa kalidad na babantayan: pormulasyon ng tinta (dapat angkop sa ABS substrate at pumasa sa mga limitasyon ng EN71-3 sa mabibigat na metal), tigas ng pad (mas malambot para sa mas magaspang o kurbadong ibabaw, mas matigas para sa maliliit na detalye), at lalim ng ukit ng cliché (mas maraming tintang hawak ng mas malalim na ukit para sa hindi-aninag na takip sa madilim na substrate). Nagsasagawa ang mahusay na pabrika ng tape test sa bawat bagong ink batch at shift change.
Paano Kinakabit nang Matibay ang Magnet sa Loob ng STEM Block upang Matugunan ang Safety Standard?
Dapat ganap na nakabalot ang magnet sa loob ng STEM block upang hindi ito maungkat ng bata, kahit matapos ang paulit-ulit na pagkahulog. Ayon sa ASTM F963 at EN71, maaaring butas o bara sa bituka ang nalunok na magnet, kaya mahigpit ang seguridad at flux index.
Para sa mga laruang may magnet, pagkasunduan ang pagpili ng sampol ng tapos na produkto at hilingin sa laboratoryo na tukuyin ang naaangkop na mga kinakailangan sa pagbagsak, pagpihit, maliliit na piyesa at magnet para sa nilalayong edad at merkadong patutunguhan. Gamitin ang itinakdang paraan, kagamitan at limitasyon sa pagtanggap sa halip na iisang pangkalahatang listahan ng pagsusuri.
Isa Pang Hamon sa Assembly ang Pagkontrol ng Polarity. Sadyang polarity pattern ang gamit ng karamihan ng magnetic-block system upang mag-attract sa anumang orientation. Dapat beripikahin ng factory ang orientation ng bawat magnet bago ipasok. Ang pinakakaraniwang paraan ay simpleng jig para sa pagsusuri ng polarity sa lugar ng paglalagay — idinidikit ng operator ang bawat magnet sa sangguniang magnet at kinukumpirma ang pag-akit o pagtulak ayon sa espesipikasyon. Sa high-volume run, may automated polarity-sorting feeder na nakababawas sa human error.
Anong Customization Option ang Mayroon Ako para sa OEM Magnetic-Block Project?
Sa proyektong magnetic block na OEM, kontrolado mo ang hugis, materyal, dekorasyon, packaging at aksesorya, na may kani-kaniyang epekto sa tooling at oras.
Hugis at Geometry. Maaari kang magdisenyo ng ganap na bagong hugis ng bloke — tatsulok, arko, pang-ugnay, at baseplate na may natatanging ayos ng mga umbok. Ginagawa ang Mold Ayon sa CAD Mo. Limitasyon ang anggulo ng paglabas sa molde at pantay na kapal ng dingding: makipag-usap agad sa tooling engineer upang maiwasan ang undercut na nangangailangan ng mahal na slide.
Kulay at Materyal. Karaniwan ang ABS, ngunit maaari mong itakda ang MABS (methyl methacrylate ABS) para sa mas malinaw na materyales, o magdagdag ng malambot na TPE overmold sa mga hawakan. Itinutugma ang kulay sa iyong Pantone reference; naghahalo ang pabrika ng masterbatch o gumagamit ng resin na may kulay na. Nagdaragdag ang Isang Round ng Color-matching Sample ng tungkol sa 3–5 araw.
Dekorasyon. Saklaw ng pad printing ang logo, mukha ng character, numero at pattern. Magbibigay Ka ng Vector Artwork (AI o PDF). Hiwalay na Printing Plate ang Bawat Kulay. Gumagawa ang pabrika ng mga patunay na imprenta sa mismong hinulmang bahagi upang maaprubahan mo ang pagkakatapat ng mga kulay at ang mismong kulay bago ang produksyon. Mga alternatibo ang hot stamping at water-transfer printing para sa partikular na epekto, ngunit pad printing ang pinakamahusay sa masinsing detalye.
Packaging at Sariling Brand. Ang iyong tatak sa kahong may kulay, ang iyong barcode, ang iyong manwal (kayang gawin ng pabrika ang layout kung ibibigay mo ang nilalaman). Maaaring tukuyin ang display carton, window box, blister card o reusable storage tub. Kinukuha ng pabrika ang mga pakete mula sa lokal nitong supply chain, kaya mababa ang gastos at maikli ang panahong kailangan bago maihatid.
Mga Accessory at Add-on. Magkakahiwalay na SKU ang mga baseplate, gulong, o munting buklet ng mga ideya sa pagbuo, na pinagsasama sa isang kit. Kayang magdisenyo ng engineering team ng pabrika ng mga simpleng dagdag na bahagi mula sa guhit ng iyong konsepto, o maaari kang magbigay ng kumpletong CAD.
Ano ang Inaasahang MOQ, Sampling at Lead Time para sa Custom Magnetic Block?
Itinutulak ng gastos sa paghahanda ng injection molding ang MOQ para sa ganap na pasadyang magnetic block na OEM. Para sa set na may 4–6 natatanging mga molde, isang MOQ ng 1,000–3,000 set ang karaniwan. Hindi karaniwan ang produksyon ng OEM na mas mababa sa 1,000 set dahil matinding tumataas ang amortisasyon ng hulma bawat yunit. Kung mas mababang una, stock mold at custom pad-print/pack lang—maibababa ang MOQ sa 500–1,000 set.
Paggawa ng mga sample. Makukuha ang mga sample bago ang produksiyon, na hinulma gamit ang aktuwal na hulma at inilimbag sa pad printing ayon sa iyong artwork, matapos ang T1 na pagsubok ng hulma at pag-apruba sa cliché plate. Asahan ang 3–5 set ng sample. May bayad ang mga ito: sasagutin mo ang paggawa ng mga sample at pagpapadala sa courier. Gayunman, ito ang pinakamahalagang yugto ng pag-apruba bago ang maramihang produksiyon. Huwag laktawan ang hakbang na ito.
Lead Time Mula sa Kumpirmasyon ng Order Hanggang sa FOB. Maglaan ng 35–50 araw para sa isang bagong tooling OEM proyekto. Karaniwang kritikal na proseso ang paggawa ng mold (20–30 araw), kasunod ang unang sample ng produkto (3–5 araw), sample ng dekorasyon (2–3 araw) at maramihang produksyon (10–15 araw). Mas Mabilis ang Repeat Orders Gamit ang Umiiral na Molds: 20–30 araw.
Paano Ko Poprotektahan ang Aking IP at Brand sa Paggawa ng Magnetic Block sa China?
Karaniwan ang Pagprotekta sa Design Files, Hulmahan at Brand Mo OEM karaniwang gawi, hindi espesyal na kahilingan. Lalagda ang mapagkakatiwalaang pabrika sa mutual NDA bago kayo magpadala ng CAD o artwork. Dapat saklaw ng NDA ang: pagiging kumpidensiyal ng mga file ng disenyo at impormasyon ng negosyo, hindi paggamit ng inyong tooling para sa ibang kliyente, at hindi pagsisiwalat ng inyong branding at mga disenyo ng packaging. Minamarkahan ang molde ng company identifier mo at iniimbak nang hiwalay.
Para sa cliché plate ng pad printing, matapos ang produksyon ay itatago ang mga plato kasama ng iyong molde o sisirain ayon sa tagubilin mo. Maliit at murang gawin muli ang mga ito, kaya destruction ang madalas na pinakasimpleng opsiyon. Ina-archive ang Artwork Files Mo at Hindi Muling Ginagamit. Kung partikular kayong maingat sa IP, maaari ninyong hatiin ang supply chain — ipagawa ang mga hulma sa isang pabrika at ang pag-print sa iba — ngunit nagdaragdag ito ng komplikasyon sa logistics at panganib sa koordinasyon. Karamihan sa Brand ay Pinagsasama ang Lahat sa Iisang Lugar para Mas Simple. Regular na inaasikaso ng TopToyFactory sa Chenghai ang NDA na OEM, na may hiwalay na tooling storage sa karaniwang workflow.
FAQ
Ano ang minimum na order upang magpagawa ng magnetic STEM block ayon sa sarili kong disenyo?
Para sa Ganap na Pasadyang Hugis na Nangangailangan ng Bagong Injection Molds, MOQ karaniwang nagsisimula sa 1,000–3,000 set. Sa umiiral na hugis ng bloke at pasadyang pad print at packaging lamang, maibababa ang MOQ sa 500–1,000 set.
Magkano ang Injection Mold para sa Magnetic Block Set?
Nag-iiba ang Gastos ng Hulmahan Ayon sa Sukat ng Piyesa, Pagiging Kumplikado at Grade ng Steel. Mas mura ang simpleng molde ng bloke na iisa ang cavity kaysa sa masalimuot na molde ng baseplate na may mga slide at hot runner system. Nagbibigay ang factory ng mold quote matapos suriin ang 3D file mo.
Sino ang May-ari ng Hulmahan at Cliché Plates?
Sa standard na OEM terms, ikaw ang nagbabayad at nagmamay-ari ng tooling. Minamarkahan ang molde ng identifier mo at iniimbak para sa eksklusibong paggamit mo. Para lamang sa partikular na proyekto ang mga platong cliché ng pad printing at maaaring itago kasama ng iyong mga molde o sirain matapos ang produksyon.
Maaari bang i-print ang logo at maraming-kulay naming disenyo sa kurbadong mukha ng block?
Nakadisenyo ang pad printing para sa dekorasyon ng kurbado at hindi regular na surface. Gumagamit ng hiwalay na cliché plate at rotary indexer ang multicolor design para sa eksaktong registration. Kailangan ang Vector Artwork (AI/PDF) para sa Pag-ukit ng Plate.
Pipirma ba Kayo ng NDA Bago Ko Ibahagi ang mga File ng Disenyo?
Karaniwan ang mutual NDA para sa lihim na disenyo, non-use ng tooling at non-disclosure ng branding bago CAD o artwork.
Paano ninyo tinitiyak na hindi matatanggal ang mga magnet at magiging panganib na malunok?
Ikinakabit ang magnet sa saradong puwang na kontrolado ang polarity, saka siniselyuhan sa ultrasonic welding — na lumilikha ng molekular na kapit ng takip at katawan. Bawat bloke ay may pull test matapos idugtong, at ang finished sample ay may drop at torque test ayon sa ASTM F963 at EN71.
Humiling ng Custom OEM Quote para sa Iyong Magnetic STEM Block Project
Tapos na CAD/artwork o paunang sketch man, maipapaliwanag ng engineer ng TopToyFactory ang tooling, dekorasyon at assembly at may detalyadong quote at oras. Ipadala ang inyong design brief, target na MOQ at anumang sangguniang larawan upang simulan ang pag-uusap.
