
Khối STEM nam châm in nhiều màu sắc nét, chịu chơi mạnh, nam châm thẳng đúng cần in tampo chính xác và lắp ráp kiểm soát chặt tại cùng nơi. Bài viết theo hai quy trình tại xưởng China OEM—duyệt CAD, làm khuôn, căn in pad, hàn siêu âm nam châm—để đặt thông số đúng, biết nơi tập trung chi phí/thời gian và tránh lỗi gây recall.
Bài học chính
- In pad thường dùng đưa hình nhiều màu chính xác lên mặt cong, không đều như khối ghép và mặt búp bê; độ chính xác chồng màu giữ mắt, logo sắc nét ngay ở chu kỳ nhanh.
- Lắp ráp khối STEM từ tính cần dây chuyền riêng kiểm soát cực nam châm, độ sâu lắp và liên kết siêu âm hoặc dung môi để ngăn nam châm lỏng ra, một rủi ro nghiêm trọng về an toàn và chất lượng.
- Làm khuôn OEM riêng cho bộ khối nam châm mới thường gồm phát triển khuôn ép phun vỏ ABS và bản khắc in tampo; MOQ cho lô mang thương hiệu tùy chỉnh toàn diện thường từ 1,000–3,000 chiếc, tùy độ phức tạp chi tiết và số màu trang trí.
- Thời gian thực tế từ chốt thiết kế được duyệt tới giao hàng theo FOB cho dự án khối nam châm mới là 35–50 ngày, gồm làm khuôn, lấy mẫu đầu tiên, duyệt trang trí và QC lắp ráp cuối.
- Các tiêu chuẩn an toàn quốc tế ASTM F963, EN71 và EN62115 cho đồ chơi nam châm cần được tích hợp ngay từ thiết kế. Kiểm tra độ giữ chắc của nam châm và cảnh báo bộ phận nhỏ là yêu cầu không thể bỏ qua.
Khối STEM từ tính được in bằng pad được thực hiện từng bước như thế nào?
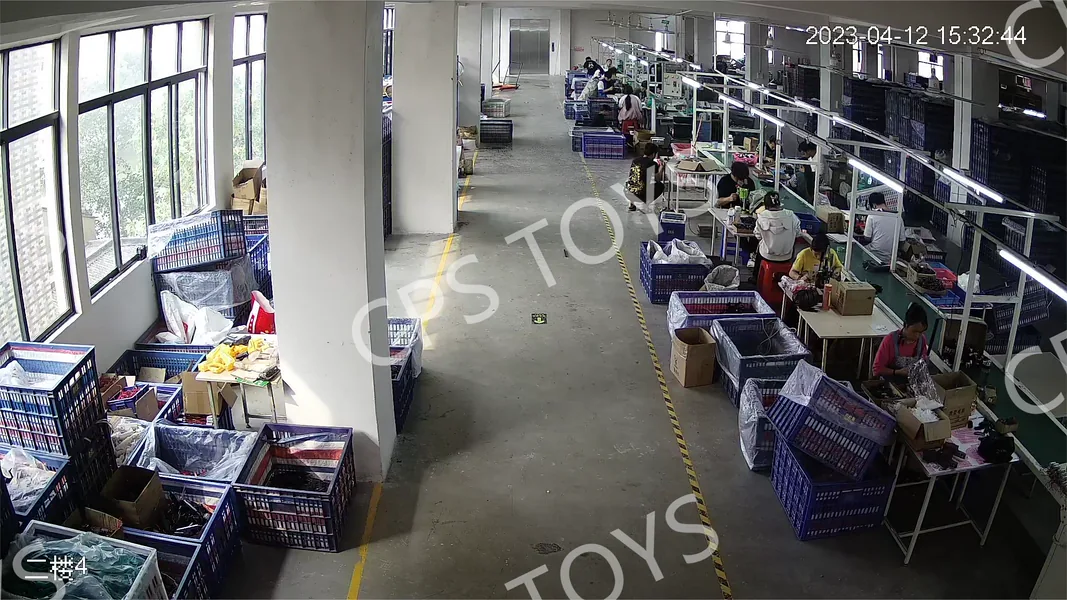
Khối nam châm in pad đi qua chín công đoạn liên tiếp trên dây chuyền OEM điển hình tại Trừng Hải. Bỏ qua hoặc làm vội bất kỳ giai đoạn nào cũng làm tăng mạnh tỷ lệ lỗi ở các công đoạn sau.
Design & engineering review (bằng tiếng Anh). Bạn gửi thiết kế tham chiếu, tệp 3D (ưu tiên STEP hoặc IGES) và bảng kê vật liệu. Đội kỹ thuật nhà máy kiểm tra độ dày thành, góc thoát khuôn, phần ngàm âm và, đặc biệt với khối nam châm, hình dạng hốc đặt nam châm cùng hướng cực. Nếu thiết kế có gân bên trong giữ nam châm và bề mặt ghép hàn siêu âm, các phần đó được chốt ngay giai đoạn này. Với in tampon, họ xác định số màu cần dùng và thiết kế có nằm trên đường phân khuôn hoặc hốc sâu cần đầu in silicone có hình riêng hay không.
Prototype & first-article sample (bằng tiếng Anh). Trước khi gia công khuôn thép, phần lớn nhà máy tạo mẫu in 3D hoặc gia công CNC để bạn cảm nhận độ khớp khối, thử lực hút nam châm và xem bố trí màu sơ bộ. Những mẫu này chưa đạt cấp dùng trong sản xuất, nhưng phát hiện khoảng 80% lỗi thiết kế. Ở giai đoạn này, hình in tampon thường được mô phỏng bằng in phun UV hoặc decal; việc làm mẫu in tampon thật phải chờ có chi tiết ép phun.
Thiết kế mô hình. Với bộ khối nam châm sáu chi tiết có 4–6 bộ phận riêng biệt, dự kiến cần 4–6 khuôn ép nhựa; mỗi khuôn là khuôn một lòng hoặc khuôn nhiều chi tiết tùy sản lượng. Thép khuôn tiêu chuẩn (P20 hoặc 718H) thường dùng cho ABS; sản lượng lớn hơn đủ để đầu tư thép tôi cứng. Làm khuôn: 20–30 ngày cho khối đơn giản; chi tiết có cơ cấu trượt, lõi thu gọn cần lâu hơn. Hốc đặt nam châm được gia công với dung sai chặt để nam châm nằm bằng mặt và không bị lỏng, xê dịch sau khi dán.
Đầu tiên là chuẩn bị bảng in. Mỗi màu trong thiết kế in của bạn cần một bản thép khắc riêng cho in tampo. Khuôn mặt nhiều màu, chẳng hạn mắt, miệng và má hồng của nhân vật, có thể cần 3–4 bản in. Nhà máy dùng laser khắc thiết kế xuống bản in rồi in thử từng màu trên chi tiết ép thực. Độ chồng màu được điều chỉnh để các lớp khớp nhau trong phạm vi ±0.1 mm. Sau duyệt, các bản in ấy trở thành một phần bộ dụng cụ sản xuất của dự án bạn.
Đổi màu. Hạt ABS được sấy, cấp vào máy ép phun rồi phun vào lòng khuôn ở nhiệt độ, áp suất được kiểm soát. Thời gian chu kỳ cho một phần khối nhỏ có thể là 15–25 giây. Chi tiết được cắt cuống nhựa; nhân viên QC kiểm thiếu nhựa, lõm co, ba via và độ chính xác kích thước ngay tại máy ép. Túi nam châm có một kiểm tra đi/không đi.
Đóng và gắn nam châm. Phải lắp nam châm đúng cực; chỉ một mặt đẩy trong khi cần hút cũng làm ảnh hưởng cả bộ. Một jig hoặc máy tự động cung cấp định hướng mỗi nam châm trước khi chèn. Sau đó nam châm được cố định bằng hàn siêu âm (vòng nhựa chảy phủ lên nam châm) hoặc liên kết bằng dung môi. Một số nhà máy thêm một giọt cyanoacrylate như một khóa thứ cấp. Sau đó từng khối được thử lực kéo thủ công hoặc qua máy kiểm tra độ giữ chắc nam châm. Một nam châm lỏng không phải là một lỗi mỹ phẩm; nó là một nguy cơ thu hồi.
Thiết kế in ấn. Máy in tampon dùng đệm silicone mềm lấy mực từ bản cliché đã khắc rồi chuyển lên bề mặt khối. Miếng tampon ôm được các đường cong nhẹ, nên in trên mặt đồ chơi có hình khối tốt hơn in lụa. In nhiều màu dùng bàn xoay chuyển vị trí hoặc bàn trượt thẳng; mỗi trạm in một màu rồi chi tiết chuyển tới trạm kế. UV hoặc nhiệt khôi phục đặt mực giữa các trạm. Thời gian vòng mỗi phần: 3–8 giây mỗi màu. Nhân viên QC trên chuyền định kỳ kiểm lem mực, lệch chồng màu và độ bám mực bằng thử băng dính.
Lắp ráp và đóng gói phụ kiện. Nếu bộ có tấm nền, bánh xe hoặc chi tiết trục, chúng được gom thành bộ cùng nhau. Có nhà máy dùng chuyền đếm, đóng túi bán tự động; nơi khác soạn bộ thủ công theo danh mục mỗi trạm. Nam châm được kiểm lại cực bằng đồ gá đơn giản: người vận hành chạm từng khối vào nam châm chuẩn và xác minh lực hút.
Kiểm tra chất lượng và an toàn cuối cùng. Mẫu thành phẩm AQL 2.5 hoặc chặt hơn qua rơi, torque nam châm, kéo, ống trụ, và từ thông cho đồ magnetic theo EN71, ASTM F963. Nhà máy lập báo cáo thử lô để bạn đưa vào hồ sơ kỹ thuật CE hoặc CPC.
Lắp ráp và vận chuyển. Khối đóng hộp màu hoặc bìa vỉ mang thương hiệu, thường kèm tờ gợi ý lắp. Nhà máy gắn mã vạch, nhãn cảnh báo và dấu xuất xứ theo thông số bạn yêu cầu. Hộp được đặt lên thùng, và hàng hóa đi FOB Shantou hay Shenzhen, thường thì 25–35 ngày sau khi duyệt khuôn cho đợt sản xuất đầu tiên.
Tôi cần những bộ khuôn và dụng cụ gia công nào cho bộ khối nam châm tùy chỉnh?
Khuôn là khoản đầu tư ban đầu lớn nhất trong dự án khối nam châm OEM, đồng thời là yếu tố kéo dài thời gian triển khai nhiều nhất. Bạn trả hai nhóm phí: khuôn ép phun cho chi tiết nhựa và bản cliché in tampon cho trang trí.
Đồ đúc tiêm. Khuôn một lòng cho khối đơn giản, không gờ ngược hoặc cơ cấu trượt, thường cần 20–25 ngày làm. Nếu bộ có sáu kiểu khối riêng, thường cần sáu khuôn; một số kiểu có thể chung khuôn nhiều loại chi tiết nếu lượng hàng phù hợp. Chi phí khuôn thay đổi theo kích thước và độ phức tạp: khuôn khối nhỏ rẻ hơn khuôn tấm đế phức tạp có nhiều cơ cấu trượt và hệ thống kênh dẫn nóng. Cấp thép quan trọng: P20 tiền tôi phù hợp 300,000–500,000 lần ép; thép H13 tôi cứng kéo dài tuổi khuôn cho hàng triệu chiếc.
Đĩa Cliché cho in ấn. Mỗi màu trong tác phẩm của anh cần một tấm thép được khắc laser. Một thiết kế mặt bốn màu cần bốn tấm. Chi phí mỗi bản tương đối thấp nhưng bản in dành riêng cho thiết kế của bạn, không thể dùng cho thiết kế khác. Sau khi chốt tệp thiết kế in, chuẩn bị bản in mất 1–2 ngày mỗi màu.
Sở hữu mối. Điều kiện OEM tiêu chuẩn: bạn trả tiền cho công cụ, bạn sở hữu các mẫu. Hợp đồng cần nêu rõ điều này; khuôn phải được ghi tên công ty bạn hoặc mã nhận diện riêng. Nếu đổi nhà máy, bạn có quyền thu hồi khuôn; tuy nhiên, việc chuyển thực tế còn phụ thuộc khuôn có phù hợp máy ép nhựa cụ thể của nhà máy mới không. Luôn kiểm tra kích thước của bảng trước khi di chuyển các khuôn.
Những gì Kiểm soát chất lượng kiểm tra ngăn ngừa nam châm lỏng và lỗi in?
Kiểm soát chất lượng trên dây chuyền khối STEM được triển khai ở mọi bước sản xuất, thay vì dồn cuối quy trình, vì nam châm lỏng có thể dẫn tới thu hồi vì an toàn, không chỉ là lỗi ngoại quan.
Kiểm tra vật liệu. Hạt nhựa ABS được kiểm tra chỉ số chảy nóng và độ đồng nhất màu so với chuẩn lô mẫu. Nam châm được kiểm tra mật độ từ thông và độ nguyên vẹn lớp mạ niken–đồng–niken; lớp mạ phải còn nguyên vì nam châm sứt có thể ăn mòn và bong mảnh sắc. Mực in tampon được kiểm tra độ bám trên đúng cấp ABS và việc đáp ứng giới hạn kim loại nặng trong EN71 Phần 3 cùng giới hạn nguyên tố hòa tan của ASTM F963.
Trong quá trình QC trong khi đúc. Mỗi 1–2 giờ, nhân viên QC lấy chi tiết ép, đo kích thước quan trọng bằng thước cặp, kiểm tra độ sâu hốc nam châm bằng dưỡng đạt/không đạt, quan sát ba via, vết lõm và vết cháy. Nếu mô hình là đa khoang, họ kiểm tra tất cả các khoang. Nhật ký thông số theo dõi áp suất phun, nhiệt độ và thời gian chu kỳ để sớm phát hiện sai lệch.
Kiểm tra an ninh sau khi kết nối nam châm. Sau hàn siêu âm hoặc dán bằng dung môi, 100% khối được thử kéo thủ công bằng lực kế đã hiệu chuẩn hoặc qua máy thử tự động tác dụng lực kéo đặt trước và đánh dấu khối có nam châm dịch chuyển. Đây là cổng quan trọng nhất của QC trên tuyến. Một số nhà máy còn lấy mẫu ngẫu nhiên kéo tới khi phá hủy để xác định độ bền tối đa của mối liên kết.
In ấn QC. Nhân viên kiểm tra trên dây chuyền xem độ chồng khít màu, các lớp lệch trong ±0.1 mm, độ che phủ mực và độ rõ chi tiết nhỏ như mắt, chữ. Thử nghiệm băng dính—ấn băng 3M 600 lên vùng in rồi giật mạnh—được thực hiện trên mẫu mỗi 30 phút. Mực bong ra là dấu hiệu có vấn đề đóng rắn hoặc độ bám mực, cần khắc phục ngay.
Với đồ chơi nam châm, thống nhất lấy mẫu thành phẩm và yêu cầu phòng thử nghiệm xác định yêu cầu thử rơi, mô-men xoắn, chi tiết nhỏ, nam châm theo độ tuổi và thị trường đích. Dùng phương pháp, thiết bị, giới hạn chấp nhận quy định thay vì cùng một danh sách thử chung.
Chọn kiểm tra bên thứ ba. Có thể thuê SGS, Bureau Veritas, Intertek thực hiện kiểm tra độc lập tại chỗ trước giao. Nhà máy không muốn chấp nhận kiểm định độc lập là dấu hiệu cần lưu ý.
Sơ lược về quy trình: Khối STEM từ tính OEM Dòng thời gian
| Đánh giá thiết kế và kỹ thuật | 3–5 ngày; nhà máy kiểm tra CAD, hướng nam châm, đường phân khuôn và tính khả thi của trang trí |
|---|---|
| Nguyên mẫu (3D-in/CNC) | 5–7 ngày; mẫu có chức năng để người mua duyệt độ phù hợp và cảm giác sử dụng |
| Chế tạo khuôn ép phun | 20–30 ngày mỗi khuôn; có thể làm nhiều khuôn song song nếu công suất cho phép. |
| Tấm sáo in pad | 1–2 ngày mỗi màu sau khi chốt bản thiết kế; điểm QC: in thử kiểm tra chồng màu. |
| Mẫu tiêm bài viết đầu tiên | 3–5 ngày sau lần thử khuôn T1; điểm kiểm soát chất lượng: kiểm tra kích thước, dùng dưỡng đo hốc nam châm |
| Chống in pad trên các bộ phận đúc | 2–3 ngày; QC điểm: thử nghiệm băng dính, màu tương thích, chính xác đăng ký |
| Sản xuất hàng loạt (đúc + dán + in) | 10–15 ngày cho một 3,000-unit OEM đơn hàng; kiểm soát chất lượng trong quá trình sản xuất tại từng công đoạn |
| Lắp ráp, lắp đặt, đóng gói | 3–5 ngày; điểm QC: kiểm tra cực tính, thử lực kéo nam châm, ống thử chi tiết nhỏ |
| Finished-goods audit & shipping | 2–3 ngày; AQL 2.5 Kiểm tra; FOB Shantou/Shenzhen |
Vì sao in tampon là phương pháp tiêu chuẩn để trang trí bề mặt cong của đồ chơi?
In tampon chuyển mực từ bản thép khắc (cliché) sang chi tiết qua đệm silicone mềm ôm theo bề mặt không đều. Vì vậy, đây là phương pháp chủ đạo để in hình nhiều màu sắc nét lên mặt nhựa cong hoặc lõm của đồ chơi, nơi in lụa và ép nhũ nóng không hiệu quả.
Đối với khối từ, mặt khối hiếm khi hoàn toàn phẳng. Chúng có cạnh nhô, phần giữa lõm hoặc góc thoát khuôn nhẹ từ quá trình ép khuôn. Dao gạt mực in lụa cứng không chạm được vùng lõm, còn đầu in silicone có thể tiếp cận. Thiết kế nhiều màu dùng bàn xoay hoặc bộ chuyển vị trí tuyến tính với đầu in tampon ở mỗi trạm; chi tiết được giữ trên đồ gá để các màu chồng khít chính xác. Giữa các màu, lớp mực được hong cho dung môi bay hơi tự nhiên hoặc đóng rắn bằng UV; UV ngày càng được ưa chuộng vì loại bỏ biến động do dung môi bay hơi và giúp dây chuyền chạy nhanh hơn.
Biến chất lượng cần theo dõi: công thức mực khớp ABS và đạt EN71-3 kim loại nặng; độ cứng pad (mềm cho nhám/cong, cứng cho chi tiết); độ sâu bản khắc (sâu giữ nhiều mực phủ đục nền tối). Nhà máy có năng lực thử băng dính với mỗi lô mực mới và mỗi lần đổi ca.
Nam châm được cố định trong khối STEM như thế nào để đáp ứng tiêu chuẩn an toàn?
Nam châm bên trong khối STEM phải được bọc kín hoàn toàn để trẻ không thể cạy ra, kể cả sau nhiều lần làm rơi. Theo ASTM F963 và EN71, nuốt nam châm có thể gây thủng hoặc tắc ruột; vì vậy yêu cầu giữ chắc nam châm và chỉ số từ thông rất nghiêm ngặt.
Với đồ chơi nam châm, thống nhất lấy mẫu thành phẩm và yêu cầu phòng thử nghiệm xác định yêu cầu thử rơi, mô-men xoắn, chi tiết nhỏ, nam châm theo độ tuổi và thị trường đích. Dùng phương pháp, thiết bị, giới hạn chấp nhận quy định thay vì cùng một danh sách thử chung.
Kiểm soát cực là thách thức lắp ráp khác. Hầu hết các hệ thống khối từ sử dụng một mô hình cực có chủ ý để các khối thu hút ở bất kỳ hướng nào. Nhà máy phải kiểm tra hướng của mỗi nam châm trước khi cắm vào. Cách phổ biến nhất là đồ gá kiểm tra cực đơn giản tại trạm lắp: chạm từng nam châm vào nam châm chuẩn và xác nhận hút, đẩy theo thông số. Đối với các chạy với số lượng lớn, các máy bơm phân loại cực tự động tồn tại và giảm lỗi của con người.
Tôi có những lựa chọn tùy chỉnh nào cho dự án khối nam châm OEM?
Dự án khối nam châm OEM cho bạn kiểm soát hình dáng, vật liệu, trang trí, bao bì và phụ kiện; mỗi phần đều ảnh hưởng riêng tới khuôn và tiến độ.
Hình dạng và hình học. Bạn có thể thiết kế hình khối hoàn toàn mới: tam giác, vòm, chi tiết nối, tấm đế có bố trí nút gài riêng. Đồ đúc được làm theo CAD của anh. Giới hạn nằm ở góc thoát khuôn và độ đồng đều của thành sản phẩm: hãy trao đổi sớm với kỹ sư khuôn của nhà máy để tránh các phần gờ ngược cần cơ cấu trượt đắt tiền.
Màu sắc và chất liệu. ABS là vật liệu thường dùng, nhưng bạn có thể chọn MABS, tức methyl methacrylate ABS, để tăng độ trong hoặc bọc ép TPE mềm ở vùng cầm nắm. Màu được phối theo mẫu Pantone của bạn; nhà máy pha hạt màu masterbatch hoặc dùng hạt nhựa đã có màu. Một vòng mẫu tương ứng với màu sẽ được thêm vào về 3–5 ngày.
Thiết kế. In tampo được dùng cho logo, khuôn mặt nhân vật, chữ số và hoa văn. Bạn cung cấp tác phẩm nghệ thuật vector (AI hoặc PDF). Mỗi màu là một đĩa riêng biệt. Nhà máy làm bản in thử trên chi tiết đã đúc thực tế để bạn duyệt độ chồng khít và màu trước sản xuất. Ép nhũ nóng, in chuyển nước tạo hiệu ứng riêng; in tampon tốt nhất cho chi tiết nhỏ.
Bộ phận đóng gói và thương hiệu riêng. Thương hiệu trên hộp màu, mã vạch, hướng dẫn riêng; xưởng dàn trang nếu bạn đưa nội dung. Bạn có thể chọn thùng trưng bày, hộp có cửa sổ, vỉ nhựa gắn bìa hoặc hộp đựng tái sử dụng. Nhà máy lấy bao bì từ chuỗi cung ứng địa phương, giúp giảm chi phí và rút ngắn thời gian giao.
Các phụ kiện và phụ kiện. Đế lắp ghép, bánh xe hoặc sách hướng dẫn nhỏ có ý tưởng lắp ráp là các mã hàng riêng được ghép thành bộ. Đội kỹ thuật có thể thiết kế chi tiết bổ sung đơn giản theo phác thảo, hoặc bạn đưa CAD hoàn chỉnh.
Kỳ vọng về MOQ, lấy mẫu và thời gian giao hàng đối với bộ lắp ghép nam châm tùy chỉnh là gì?
MOQ của khối nam châm OEM tùy chỉnh hoàn toàn chủ yếu do chi phí thiết lập ép phun quyết định. Cho một bộ với 4–6 Đặc biệt là những cái móng, MOQ của 1,000–3,000 Đó là một điều điển hình. Đợt OEM dưới 1,000 bộ ít gặp vì khấu hao khuôn tính mỗi bộ tăng mạnh. Nếu cần lượng khởi đầu thấp hơn, hãy dùng khuôn có sẵn (hình khối hiện có), chỉ tùy chỉnh hình in tampon và bao bì; cách này có thể giảm MOQ xuống 500–1,000 bộ.
Mẫu. Mẫu tiền sản xuất được ép bằng khuôn sản xuất thật và in tampon theo thiết kế của bạn có sau lần thử khuôn T1 và duyệt bản in cliché. Chờ 3–5 bộ mẫu. Mẫu không miễn phí: bạn trả chi phí sản xuất mẫu và chuyển phát nhanh, nhưng đây là bước duyệt quan trọng nhất trước sản xuất hàng loạt. Đừng bỏ qua bước này.
Thời gian từ khi xác nhận đơn hàng đến FOB. Ngân sách 35–50 ngày cho công cụ mới OEM dự án. Đường găng thường là làm khuôn (20–30 ngày), sau đó lấy mẫu sản phẩm đầu tiên (3–5 ngày), làm mẫu trang trí (2–3 ngày) và sản xuất hàng loạt (10–15 ngày). Lặp lại các lệnh với các hình dạng hiện có chạy nhanh hơn: 20–30 ngày.
Làm sao bảo vệ quyền sở hữu trí tuệ và thương hiệu khi sản xuất khối nam châm tại Trung Quốc?
Bảo vệ các tập tin thiết kế, mẫu và thương hiệu là tiêu chuẩn OEM tập luyện, không phải yêu cầu đặc biệt. Nhà máy uy tín sẽ ký NDA song phương trước khi bạn gửi tệp CAD hoặc thiết kế đồ họa. NDA nên bao gồm bảo mật tệp thiết kế và thông tin kinh doanh, không dùng khuôn của bạn cho khách khác, và không tiết lộ thiết kế thương hiệu hay bao bì của bạn. Khuôn được đánh dấu bằng mã nhận diện công ty của bạn và lưu giữ riêng.
Sau đợt sản xuất, bản in tampon cliché được lưu cùng khuôn hoặc tiêu hủy theo chỉ dẫn của bạn. Các bản in này nhỏ, làm lại ít tốn phí, nên tiêu hủy thường là cách đơn giản nhất. Tập tin tác phẩm của bạn đã được lưu trữ và không được sử dụng lại. Nếu đặc biệt nhạy cảm về IP, có thể tách chuỗi: làm khuôn ở một nơi, in ở nơi khác, nhưng tăng độ phức tạp logistics và rủi ro phối hợp. Hầu hết các thương hiệu giữ mọi thứ dưới một mái nhà cho sự đơn giản. Các công ty như TopToyFactory trong cụm đồ chơi Chenghai thường thực hiện dự án OEM theo NDA, với việc lưu giữ khuôn riêng biệt là một phần quy trình tiêu chuẩn.
FAQ
Số lượng đặt hàng tối thiểu để tùy chỉnh khối STEM nam châm theo thiết kế riêng của tôi là bao nhiêu?
Đối với các hình dạng hoàn toàn tùy chỉnh cần các mô hình phun mới, MOQ thường bắt đầu ở 1,000–3,000 set. Dùng kiểu khối sẵn và chỉ đổi hình in tampon cùng bao bì có thể giảm MOQ xuống 500–1,000 bộ.
Bộ khuôn ép phun giá bao nhiêu cho một bộ khối từ?
Chi phí của mô hình khác nhau tùy theo kích thước, phức tạp và chất lượng thép. Khuôn khối lắp ghép đơn giản một lòng khuôn rẻ hơn khuôn đế phức tạp có con trượt và hệ thống kênh dẫn nóng. Nhà máy báo giá khuôn sau khi xem tệp 3D của bạn.
Ai sở hữu những khuôn mẫu và tấm sáo rỗng?
Theo điều kiện OEM tiêu chuẩn, anh trả tiền cho công cụ và anh sở hữu nó. Khuôn được đánh dấu bằng mã nhận diện của bạn và lưu giữ để bạn sử dụng riêng. Bản cliché dùng cho in tampon dành riêng cho từng dự án và có thể lưu cùng khuôn hoặc tiêu hủy sau sản xuất.
Có in logo và họa tiết nhiều màu của chúng tôi lên mặt khối cong không?
In tampon được thiết kế chuyên để trang trí bề mặt cong và không đều. Thiết kế nhiều màu dùng bản khắc cliché riêng và bộ chia vị trí xoay để căn chồng màu chính xác. Vector artworks (AI/PDF) là cần thiết cho đục lỗ.
Bạn sẽ ký NDA trước khi tôi chia sẻ tệp thiết kế của mình chứ?
NDA hai chiều về bí mật thiết kế, không sử dụng khuôn, không tiết lộ thương hiệu là thông lệ trước trao CAD hay bản vẽ.
Làm thế nào bảo đảm nam châm không bung ra gây nguy cơ nuốt phải?
Nam châm được đặt vào hốc kín một đầu với hướng cực được kiểm soát, rồi cố định bằng hàn siêu âm, tạo liên kết phân tử giữa nắp và vỏ. Từng khối đều qua thử kéo sau khi gắn; mẫu thành phẩm được thử thả rơi và mô-men xoắn theo ASTM F963 và EN71.
Đăng ký một báo giá OEM cho dự án khối STEM từ tính của bạn
Dù đã có CAD, artwork hoàn chỉnh hay phác ý tưởng thô, nhóm kỹ thuật TopToyFactory có thể hướng dẫn yêu cầu về khuôn, trang trí, lắp ráp và đưa báo giá chi tiết cùng lịch trình. Gửi bản yêu cầu thiết kế, MOQ mục tiêu và hình ảnh tham khảo để bắt đầu trao đổi.
